


Главная · Новости · Новости отрасли · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Новости отрасли
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Прежде чем одна пластиковая гранула попадет в формовочный пресс, компоненту салона автомобиля, например, раме приборной панели, уже уделяется около четырехсот часов проектирования оснастки и механической обработки. Пресс-форма решает все в дальнейшем: время цикла, стабильность размеров, внешний вид поверхности и надежность при крупносерийной сборке. В этой статье описана полная цепочка: от первого обзора САПР до пробного запуска инструмента в производство.
Как изготавливаются формы для литья под давлением пластиковых деталей салона автомобиля: последовательность
Каждая внутренняя пресс-форма, независимо от программы автомобиля, следует одной и той же последовательности: анализ конструкции детали, компоновка пресс-формы, подготовка стали, обработка на станках с ЧПУ и электроэрозионной обработке, верстка и сборка, полировка и текстурирование, затем опробование и выпуск размеров. Порядок не является обязательным; каждый шаг основывается на предыдущем.
Большая внутренняя форма, такая как Пресс-форма для рамы приборной панели от начала проектирования до первых серийных деталей обычно проходит от двенадцати до восемнадцати недель. Детали меньшего размера, такие как кронштейн переключения передач или крышка динамика, могут быть доставлены за восемь-десять недель.
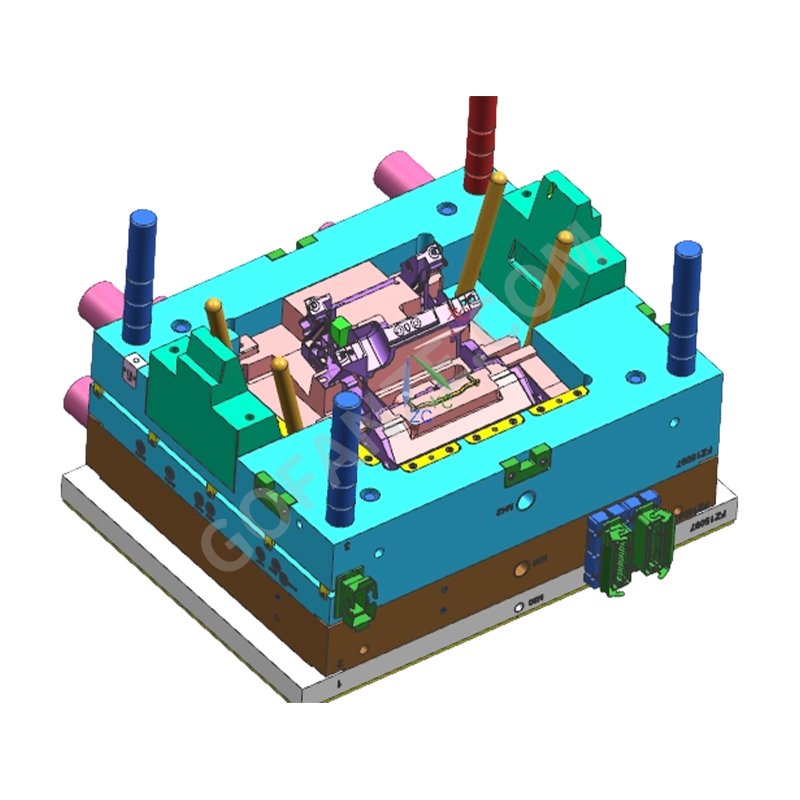
 Оптовые поставщики литьевых форм для рамы приборной панели, Компания, Экспортер Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики пресс-форм для литья рамок приборной панели, компания, экспортер, эта линейка продуктов ... Посмотреть продукт →
| Этап | Ключевые виды деятельности | Типичная продолжительность |
|---|---|---|
| Обзор проекта и DFM | Угол уклона, положение ворот, усадка, толщина стенки | 1–2 недели |
| Компоновка пресс-формы и детальное проектирование | Контур охлаждения, направляющие, подъемники, система выброса | 1–2 недели |
| Подготовка стали и черновая обработка | Заготовка листов, черновая фрезеровка | 2–3 недели |
| Чистовая обработка и электроэрозионная обработка | 3D обработка полости, острые внутренние углы, вставки | 3–4 недели |
| Обработка, полировка и текстурирование | Фитинг, отделка SPI, химическое травление зерна. | 1–2 недели |
| Пробная версия, модификация и выпуск | Технологическое окно, проверка КИМ, начальное производство деталей | 1–3 недели |
Проектирование производства начинается с геометрии детали
Пресс-форму нельзя построить только на основе чертежа детали. Группа по изготовлению инструментов сначала проводит анализ проекта для производства, в ходе которого проверяются углы уклона, постоянство толщины стенок, положение литника и точки выброса. Внутренние детали не прощают ошибок: вертикальная стена без очертаний может сделать невозможным выброс, локально толстая секция может привести к образованию вмятин, а неудачно расположенные ворота могут оставить линии сварных швов именно там, где их увидит клиент. На этапе DFM также необходимо зафиксировать размер стали пресс-формы, компоновку горячеканальных каналов и целевое время цикла. Решения по материалам и геометрии более подробно описаны в нашем руководстве по Принципы проектирования пресс-форм для литья под давлением пластиковых деталей салона автомобиля и выбор материалов .
Схема ворот, направляющих и системы охлаждения
Горячеканальные системы являются стандартом для внутренней оснастки автомобилей, поскольку они обеспечивают точную многоточечную литниковую систему, исключая при этом холодные каналы из формованной детали. Охлаждение также имеет решающее значение. Каналы обычно имеют диаметр от 8 до 12 мм и расположены примерно на расстоянии двух диаметров канала от стенки полости. Хорошо сбалансированная схема охлаждения сокращает время цикла и предотвращает коробление длинных деталей, таких как литьевая пресс-форма для держателя центральной стойки , где неравномерный отвод тепла приводит непосредственно к скручиванию и изгибу.
 Оптовые поставщики литьевых форм для центральной стойки, Компания, Экспортер Fanze T&M (Jiashan) Co., Ltd. - это оптовые поставщики пресс-форм для литья под давлением с центральной консолью в Китае, компания, экспортер, бюстгальтер центральной консоли ... Посмотреть продукт →
Слайды, подъемники и внутренние действия
Современная форма для интерьера редко открывается как простой инструмент с двумя пластинами. Для подрезов детали — монтажных зажимов, защелок, вентиляционных решеток и демпфирующих коробчатых механизмов — требуются направляющие и подъемники. Слайды движутся перпендикулярно направлению открытия и приводятся в движение расположенными под углом штифтами или гидравлическими цилиндрами. Подъемники обрабатывают внутренние подрезы и освобождают деталь при движении системы выталкивателя. Количество действий влияет не только на стоимость инструмента, но и на график технического обслуживания, поскольку каждый движущийся компонент является потенциальным источником возгорания или износа.
Выбор стали определяет стойкость инструмента и качество поверхности
Производство форм для салона автомобиля требует длительных производственных кампаний, поэтому выбор стали для форм производится до начала резки. Предварительно закаленная сталь типа P20 примерно с твердостью 36–40 HRC обычно используется для коротких и средних тиражей, а закаленная до твердости H13 48–52 HRC предназначена для инструментов большого объема или стеклонаполненных смол. Для полостей, которые требуют мелкозернистого травления или зеркальной полировки, предпочтительна инструментальная сталь из нержавеющей стали, поскольку она устойчива к коррозии от охлаждающей воды и формовочных газов.
Полостная сталь для поверхностей класса А
Видимая сторона детали — панель, которую водитель видит под лобовым стеклом или на консоли — образована полой сталью. Для этой поверхности требуется определенная степень полировки, обычно SPI A-2 или выше, прежде чем наносить текстуру химического зерна. Любая пористость или след шлифовки в полости повторяются на каждой отлитой детали.
Основная сталь и изнашиваемые компоненты
Основная половина формы несет в себе внутреннюю геометрию: ребра, выступы и точки крепления. Эта сторона принимает на себя большую силу выталкивания и обеспечивает наибольший контакт с движущимися компонентами. Износостойкие вставки и закаленные износостойкие пластины устанавливаются там, где скользящая сталь встречается со сталью, и именно туда в первую очередь будет обращать внимание команда технического обслуживания после того, как инструмент проработал несколько сотен тысяч циклов.
Прецизионная обработка сердечника и полости
Механическая обработка начинается с чернового фрезерования, удаляющего основную часть материала, затем переходит к высокоскоростной чистовой обработке 3D-поверхности. Три процесса обработки учитывают почти все внутренние особенности пресс-формы.
| Процесс | Типичное использование при изготовлении внутренних форм. | Геометрическая прочность |
|---|---|---|
| Фрезерование с ЧПУ | 3D полости, стержни, тела скольжения | Поверхности произвольной формы из объемной стали |
| Грузило электроэрозионное | Основания ребер, квадратные углы, текстурированные полости. | Острые внутренние углы, до которых не могут добраться фрезы. |
| Электроэрозионная обработка проволоки | Вставьте заготовки, отверстия выталкивателя, пазы ворот | Прямоточные прецизионные профили |
Во время электродной резки и электроэрозионной обработки геометрия детали переносится в закаленную сталь с таким уровнем повторяемости, который не может обеспечить сама по себе механическая резка. Прекрасная жалюзи Автомобильная система кондиционирования воздуха, пластиковые детали, литьевая форма , например, обычно подвергается электроэрозионной обработке, поскольку пазы лезвий слишком узкие для концевой фрезы и слишком острые для полости, полированной традиционным способом.
 Поставщик литьевых форм для оптовых автомобильных кондиционеров, вентиляционных пластиковых деталей Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики пресс-форм для литья под давлением пластиковых деталей для автомобильных систем кондиционирования воздуха, компания, экспорт... Посмотреть продукт →
Сборка, верстка и обработка поверхности
На стенде обработанные детали становятся рабочим инструментом. Монтажники совмещают сердечник и полость, устанавливают зазоры салазок, выравнивают штифты выталкивателей и регулируют линию разъема до тех пор, пока она не закроется без видимого несоответствия. На внутренней части даже ступенька пробора 0,05 мм достаточно, чтобы генерировать жалобы на панели, которая находится на виду.
После установки полость полируется до указанной степени SPI и, при необходимости, подвергается химическому травлению для получения текстуры кожи или брашированной текстуры. Текстурирование выполняется после полировки, поскольку процесс травления изменяет только верхний слой стали. Именно сочетание полировки и травления придает внутренней отделке единообразный вид на тысячах формованных деталей.
Испытание пресс-формы, проверка размеров и выпуск
Готовая форма устанавливается на литьевую машину промышленного масштаба для проведения испытаний. Температура расплава, скорость впрыска, давление выдержки и время охлаждения регулируются контролируемым образом, чтобы найти технологическое окно, обеспечивающее равномерный вес детали, отсутствие коротких всплесков и вспышек. Короткие испытания с реальной смолой показывают фронт потока и подтверждают поведение ворот и вентиляции перед оценкой полных порций.
Каждая пробная деталь измеряется по модели САПР, обычно с помощью КИМ или сканирования в белом свете. Внутренние точки крепления часто имеют допуски ±0,05 мм или меньше , поскольку деталь должна сопрягаться с соседними компонентами в фиксированной последовательности сборки. Когда критические размеры остаются стабильными при последовательных запусках, пресс-форма допускается к серийному производству.
Для покупателей, оценивающих инструменты информационной панели, критерии приемки, описанные в нашем руководстве по Выбор литьевого формования пластика салона автомобиля для программ приборной панели объясните, что проверять в пробных деталях: от распределения толщины стенок до качества поверхности.
Что поставщик пресс-форм должен привнести в программу интерьера
Внутренняя форма – это не товар; это долгосрочный актив, определяющий стоимость детали на долгие годы. Поставщик должен иметь возможность продемонстрировать Сертификация IATF 16949 , собственная обработка на станках с ЧПУ, электроэрозионная обработка и резка проволокой, а также практический опыт работы с компонентами той же категории. Fanze T&M, производитель пресс-форм и формовщик, работающий с 2005 года в Цзяшане, Китай, сочетает в себе именно эту структуру: анализ разработки продукта, проектирование пресс-форм, изготовление пресс-форм, литье под давлением, а также печать и сборку после формования на одном предприятии. Эта комбинация сокращает циклы коррекции, поскольку команда, которая вырезает полость, также проводит испытания формования и наблюдает за деталями в производственных условиях.
При сравнении поставщиков ищите эталонные детали, которые уже используются в одном и том же семействе пластиков — наполненный ПП для больших внутренних багажников, ПК/АБС для декоративной отделки, PA66 для структурных кронштейнов — а также документированную процедуру выпуска, которая включает отчеты о размерах, сертификаты материалов и параметры процесса. Инструмент, проверенный на фактическом производстве смолы, стоит больше, чем инструмент, который был просто вырезан на станке с ЧПУ в файл САПР. Ключевые квалификации, подлежащие проверке:
- Сертификация IATF 16949 and a documented quality system.
- Собственные станки с ЧПУ, электроэрозионной обработки и резки проволоки вместо полностью переданной на аутсорсинг механической обработки.
- Проверенные эталонные детали из того же семейства смол и аналогичной сложности.
- Процедура выпуска, включающая отчеты о размерах, сертификаты материалов и параметры процесса.
Для более широкого представления о том, как взаимодействуют решения по проектированию деталей и производству, см. Детали из литьевого пластика, полное руководство по проектированию и производству является полезным справочным материалом на ранних стадиях планирования проекта.
От первого расчета усадки до окончательного отчета о размерах литьевые формы для пластиковых деталей салона автомобиля производятся посредством контролируемой цепочки решений по проектированию, механической обработке, установке и проверке. Пресс-форма определяет качество детали еще до того, как пресса закроется впервые . Покупатели, которые понимают эту цепочку, могут оценить заявленные сроки выполнения заказов, оспорить недостающие этапы процесса и выбрать поставщика, который рассматривает внутреннюю форму как производственную систему, а не стальной блок.
Категории
- Новости компании(2)
- Новости отрасли(20)
Категория продукта
-
Компоненты и детали принтера
-
Двухцветный пластиковый компонент и инструмент
-
Пластиковые многоходовые соединители
-
Литая пластиковая деталь с резьбой
-
Детали для инъекций бытовой техники
-
Пресс-форма для литья корпуса робота
-
Высокоглянцевая прозрачная пресс-форма для ПК
-
Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
-
Пластиковая литьевая форма для зарядки EV
-
Автомобильный жгут проводов
-
Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
Связанный тег
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
- Автомобильный жгут проводов
- Пластиковая литьевая форма для зарядки EV
- Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
- Высокоглянцевая прозрачная пресс-форма для ПК
- Пресс-форма для литья корпуса робота
- Детали для инъекций бытовой техники
- Литая пластиковая деталь с резьбой
- Пластиковые многоходовые соединители
- Двухцветный пластиковый компонент и инструмент
- Компоненты и детали принтера

