


Главная · Новости · Новости отрасли · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Новости отрасли
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Краткий ответ на вопрос о пресс-формах для салона автомобиля
Покупатель оснастки для программы интерьера нового внедорожника обычно задает один и тот же вопрос на первой технической встрече: сколько циклов выдержит пресс-форма, прежде чем нам придется переоснащаться? Короткий и практичный ответ: срок службы пресс-формы для салона автомобиля промышленного класса составляет от 100 000 и более 1 000 000 выстрелов В зависимости от применения, а хорошо изготовленный инструмент класса 101 для деталей большого объема, таких как рама приборной панели или крышка подушки безопасности, действительно может превышать один миллион циклов. Число, применимое к вашей программе, зависит от четырех факторов: выбора стали, конструкции пресс-формы, поведения смолы и того, как инструмент работает, когда он достигает производственного цеха.
Календарный возраст не является полезным показателем для литьевой формы. Инструмент, простоявший на хранении два года, почти ничего не теряет; один и тот же инструмент, работающий в три смены с агрессивным циклом, слабым охлаждением и пропуском технического обслуживания, может потерять большую часть своего срока службы в течение нескольких месяцев. Вот почему поставщики автомобилей указывают срок службы пресс-формы в циклах и почему правильный дополнительный вопрос заключается не в том, когда была изготовлена пресс-форма, а в том, как она работает.
Что на самом деле означает показатель срока службы пресс-формы для деталей интерьера
Наиболее широко используемой эталонной системой является классификация пресс-форм SPI, которая сортирует инструменты по количеству циклов, на которые они рассчитаны. В таблице ниже приведены классы, с которыми вы столкнетесь при заказе пресс-формы для салона автомобиля.
| Класс SPI | Типичный срок службы | Где он появляется в автомобильном интерьере |
|---|---|---|
| Класс 101 | Более 1 000 000 циклов | Объемные рамки приборной панели, крышки подушек безопасности, держатели центральной консоли. |
| Класс 102 | До 1 000 000 циклов | Внутренняя отделка среднего и большого объема, дефлекторы, подстаканники, детали консоли |
| Класс 103 | 300 000–500 000 циклов | Пилотные сборки, декоративные обложки среднего объема, интерьеры мелкосерийного выпуска. |
| Класс 104 | Около 100 000 циклов | Мелкосерийные запасные части, варианты отделки ниши |
| Класс 105 | Менее 500 циклов | Только прототип и проверочные образцы |
Что касается деталей салона автомобиля, большинство серийных инструментов относятся к классу 101 или классу 102, поскольку эти детали имеют критичный внешний вид, имеют сложную конструкцию и производятся в больших объемах. Более низкий класс экономит деньги на этапе оснастки, но обычно требует больше затрат на ремонт, простои и риск поштучной цены до завершения программы. Классификация описывает, как устроен инструмент, но не гарантирует, как долго он будет работать.
Четыре фактора, которые определяют, как долго прослужит внутренняя плесень
Как только вы перестанете искать одно число, картина станет яснее. Четыре фактора делают большую часть работы.
Марка стали и обработка поверхности
Инструментальная сталь – это первая линия защиты. Внутренние формы большого объема следует вырезать из предварительно закаленной или полностью закаленной стали, обычно с твердостью 48–54 HRC на поверхности полости, с подвижными компонентами, обработанными для обеспечения износостойкости. Ан Пресс-форма для рамы приборной панели Например, сердечник и полость обычно изготавливаются из закаленной стали, поскольку деталь является структурной, видимой и работает в больших объемах. Выбор более мягкого класса для снижения первоначальных инвестиций просто перемещает бюджет ремонта в середину программы.
 Оптовые поставщики литьевых форм для рамы приборной панели, Компания, Экспортер Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики пресс-форм для литья рамок приборной панели, компания, экспортер, эта линейка продуктов ... Посмотреть продукт →
Обработка поверхности имеет не меньшее значение. Азотирование, хромирование или PVD-покрытие запорных зон и поверхностей скольжения замедляют абразивный износ, вызванный стеклонаполненными смолами. Текстурированные А-образные поверхности изнашиваются медленнее, если текстура вырезана на правильную глубину и сталь закалена перед текстурированием. Этот выбор следует более широкой логике, лежащей в основе Принципы проектирования пресс-форм для салона автомобиля и выбор материалов , с которым стоит ознакомиться, прежде чем цитировать инструмент.
Проектирование пресс-формы и геометрия детали
Геометрия детали определяет, какое напряжение должен выдержать инструмент. Детали салона изобилуют подрезами: защелками обшивки, механизмами подстаканников, решетками дефлекторов и мягкими проемами вещевых отсеков. Для каждой подрезки требуется ползун, подъемник или вращающийся стержень, а каждый движущийся стальной компонент является точкой износа. Равномерная толщина стенок, большие радиусы и схема охлаждения, которая равномерно отводит тепло, уменьшают как дефекты деталей, так и нагрузку на инструмент.
Проверка DFM должна выявить эти области до того, как сталь будет разрезана. После того как геометрия детали зафиксирована, разработчик пресс-формы решает, где можно упростить запорные устройства, где вставки можно заменить, а не перестраивать, и где необходимо проложить линии подачи воды, чтобы избежать перегрева. Эти решения оказывают большее влияние на срок службы пресс-формы, чем выбор любого отдельного материала.
Выбор смолы и условия обработки
То, что проходит через форму, так же важно, как и то, из чего она сделана. Стеклонаполненный полипропилен и нейлон часто используются во внутренних конструкциях и действуют как наждачная бумага на воротах, запорных устройствах и направляющих системах. Прозрачные и блестящие детали ПК требуют более высоких температур плавления, что ускоряет окисление в вентиляционных зонах. Коррозионные побочные продукты огнестойких материалов могут привести к повреждению стали, если вентиляция не очищается регулярно.
Условия обработки дополняют картину. Короткое время цикла заманчиво, потому что оно увеличивает производительность, но слишком раннее вытягивание детали, упаковка ее из-за чрезмерного давления или работа цилиндра в верхней части температурного окна — все это сокращает срок службы инструмента. Поставщик, указывающий реалистичное время цикла, защищает форму, а не только график.
Техническое обслуживание и эксплуатационная дисциплина
Разница между формой, которая достигает 500 000 циклов, и формой, которая достигает 1 000 000 циклов, часто заключается в обслуживании, а не в исходной стали. Профилактическое обслуживание выглядит скучным в плане проекта, но это единственный наиболее контролируемый фактор в жизни формы салона автомобиля. Вентиляционные отверстия требуют очистки, направляющие и подъемники требуют проверки зазоров, каналы для воды требуют удаления накипи, а горячеканальные системы требуют проверки температуры и утечек по фиксированному графику.
Оператор, сообщающий о небольшом задержке в движении затвора, слабой отметине на затворе или постепенном увеличении вспышки, предупреждает вас заранее. Если эти сигналы игнорируются, следующим сигналом будет мигание, а следующий за ним — это ремонт, который всегда обходится дороже, чем техническое обслуживание, которое могло бы его предотвратить.
Как износ проявляется на внутренней форме, прежде чем она выйдет из строя
Износ редко проявляется как внезапный перелом. Оно проявляется в виде небольших изменений в отлитой детали, и каждое изменение указывает на определенную область инструмента.
- Обложка по краям затвора Это первое предупреждение о том, что сталь изнашивается или линия разъема больше не герметична. На Пресс-форма для крышки корпуса подушки безопасности водителя
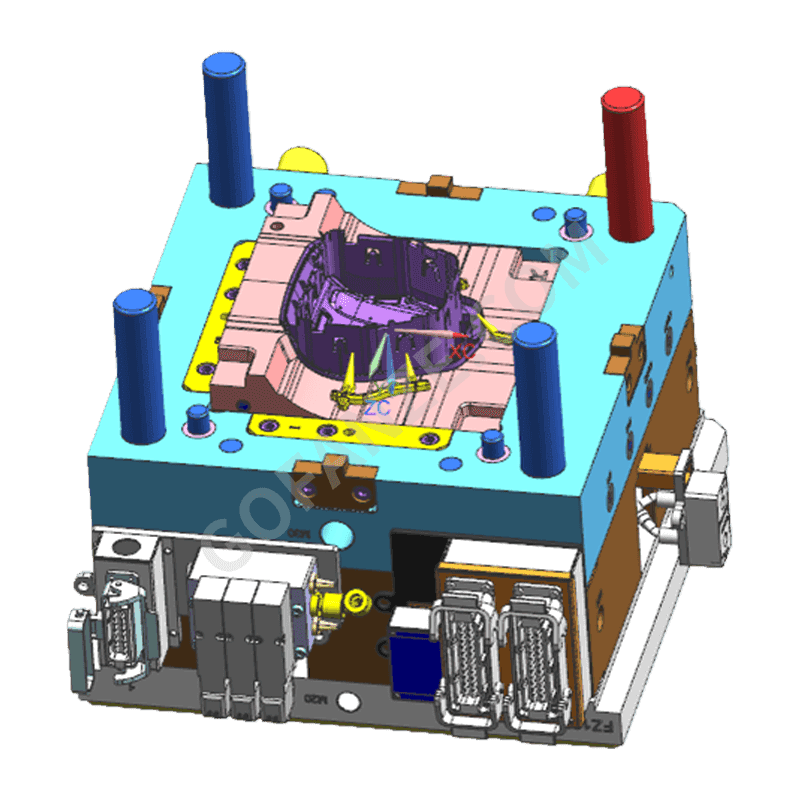 Оптовая продажа корпуса подушки безопасности водителя / литьевой формы для крышки Поставщики, Компания, Экспорт Fanze T&M (Jiashan) Co., Ltd. - это оптовая продажа корпуса подушки безопасности водителя / пресс-формы для литья под давлением в Китае, компания, экспортер, этот продукт ... Посмотреть продукт → , засвет в месте разрыва особенно опасен, поскольку при раскрытии подушки безопасности крышка должна открываться по контролируемой линии. Состояние отключения следует проверять начиная с первого испытания.
- Следы раковин на видимых А-поверхностях Обычно это означает, что переход между толщиной стенки или схема охлаждения приводит к неравномерной усадке. Поначалу раковины являются симптомом проектирования и процесса; если они появляются после нескольких месяцев стабильного производства, возможно, каналы охлаждения переросли или опора ядра может ослабнуть.
- Различия в блеске или царапины на текстурированных поверхностях. указывают на то, что сама текстура изнашивается. Повторное текстурирование возможно, но только ограниченное количество раз, прежде чем сталь потеряет свою форму. Защита текстурированных участков с помощью правильного антиадгезионного покрытия и достаточной нагрузки при выталкивании позволяет избежать преждевременной доработки.
- Линии потока и следы ожогов часто начинаются с ворот или вентиляционной зоны. Эродированные ворота меняют структуру потока, а засоренные вентиляционные отверстия задерживают воздух, который сжигает смолу. Обе проблемы можно легко исправить, если их обнаружить на ранней стадии.
Детали с подвижными механизмами выходят из строя раньше, чем статические. Ан Автомобильная система кондиционирования, пластиковые детали, литьевая форма содержит жалюзи, ребра и сердечники ползунков, которые трутся друг о друга при каждом цикле, поэтому износ поверхностей шарнира и направляющих проявляется задолго до того, как в самой полости появятся повреждения. Для таких форм запасные вставки для подвижных компонентов не подходят; они являются необходимостью.
 Поставщик литьевых форм для оптовых автомобильных кондиционеров, вентиляционных пластиковых деталей Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики пресс-форм для литья под давлением пластиковых деталей для автомобильных систем кондиционирования воздуха, компания, экспорт... Посмотреть продукт →
Что спросить у поставщика пресс-форм, прежде чем брать на себя обязательства
Срок службы пресс-формы — это спецификация, и ее следует согласовывать как единое целое. Прежде чем подписать заказ на закупку оснастки, попросите дать конкретные ответы:
- Какой класс SPI и спецификация стали указаны, и где сталь закалена до какой твердости?
- Какие области геометрии детали определены как подверженные износу в обзоре DFM и что делается в конструкции для уменьшения этого износа?
- При каком времени цикла, смоле и давлении упаковки пресс-форма достигнет запланированного срока службы, и что произойдет, если программа превысит этот срок?
- Какой график технического обслуживания предполагается и какие вставки, ползуны или сердечники поставляются в качестве запасных частей?
- Какой опыт работы у поставщика с аналогичными деталями интерьера, такими как конструкции приборной панели, и какие результаты по сроку службы были достигнуты в производстве?
Если деталь представляет собой большую видимую конструкцию, начните с как выбрать литье пластика для салона автомобиля для деталей приборной панели прежде чем завершить запрос предложения. И прежде чем подписывать, посмотрите мастерскую. Серьезные покупатели рассматривают квалификацию инструмента как физическую проверку, поэтому Европейские клиенты посещают наш завод, чтобы проверить оснастку для пресс-форм. до серийного производства. Состояние машины, измерительное оборудование и записи об обслуживании расскажут вам о реальном сроке службы пресс-формы больше, чем любая брошюра.
Устанавливайте ожидания цифрами, а не надеждой
Пресс-форма для салона автомобиля — это одна из крупнейших инвестиций в программу изготовления деталей из пластика, и она заслуживает плана жизненного цикла, а не предположений. Практическая формула проста: выберите класс SPI, который соответствует прогнозируемому объему, укажите закаленную сталь для зон износа, заблаговременно исправьте геометрию с помощью DFM, запустите процесс в окне, для которого был разработан инструмент, и ведите форму по календарю, который не подлежит обсуждению, когда производство загружено.
В Fanze T&M мы изготавливаем формы для автомобильных салонов для чехлов подушек безопасности, рамок приборной панели, вентиляционных отверстий, центральных консолей и подстаканников, а также изготавливаем детали в собственном цехе литья под давлением. Это означает, что отзывы о DFM исходят от людей, которые производили детали, а не только проектировали инструмент. Результатом является целевой срок службы пресс-формы, согласованный циклически на этапе предложения, основанный на объеме, смоле и производственном плане, который вы определяете, и поддерживаемый технологической дисциплиной IATF 16949 от первого испытания до массового производства.
Спросите цифру, а затем спросите, как она будет достигнута. Оценка срока службы пресс-формы полезна только в том случае, если она сопровождается планом проектирования, процесса и обслуживания, который ее подтверждает.
Категории
- Новости компании(2)
- Новости отрасли(20)
Категория продукта
-
Компоненты и детали принтера
-
Двухцветный пластиковый компонент и инструмент
-
Пластиковые многоходовые соединители
-
Литая пластиковая деталь с резьбой
-
Детали для инъекций бытовой техники
-
Пресс-форма для литья корпуса робота
-
Высокоглянцевая прозрачная пресс-форма для ПК
-
Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
-
Пластиковая литьевая форма для зарядки EV
-
Автомобильный жгут проводов
-
Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
Связанный тег
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts


- Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
- Автомобильный жгут проводов
- Пластиковая литьевая форма для зарядки EV
- Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
- Высокоглянцевая прозрачная пресс-форма для ПК
- Пресс-форма для литья корпуса робота
- Детали для инъекций бытовой техники
- Литая пластиковая деталь с резьбой
- Пластиковые многоходовые соединители
- Двухцветный пластиковый компонент и инструмент
- Компоненты и детали принтера

