


Главная · Новости · Новости отрасли · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Новости отрасли
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Срок службы автомобильных литьевых форм — это количество производственных циклов, которые выполняет инструмент, прежде чем размеры детали, качество поверхности или стабильность процесса упадут ниже спецификаций. Это количество определяется до того, как будет нарезана первая сталь: марка стали, термообработка, покрытие поверхности, схема охлаждения и дисциплина технического обслуживания определяют, выполнит ли инструмент 300 000 циклов или превысит 1 000 000.
В типичной автомобильной программе внутренняя форма изготавливается из армированного стекловолокном PA66 или PC-ABS при давлении в полости выше 800 бар. Под такими нагрузками незакаленный инструмент P20 может потерять линию разъема менее чем за 200 000 циклов, в то время как та же геометрия, закаленная до твердости 48 HRC и имеющая покрытие в зонах износа, регулярно выдерживает 600 000 циклов. Этот разрыв не является удачей; это набор инженерных решений.
Fanze T&M (Jiashan) Co., Ltd., производитель прецизионных литьевых форм и формованных деталей обслуживая автомобильные программы с 2005 года, применяет эти дисциплины к рамам приборной панели, вентиляционным отверстиям HVAC, корпусам подушек безопасности и структурным кронштейнам в соответствии с системой качества IATF 16949. Срок службы пресс-формы здесь рассматривается как отслеживаемая стоимость детали, а не как сюрприз при обслуживании.
Четыре вида отказов, которые приводят к гибели автомобильных пресс-форм
Четыре механизма вызывают почти все замены автомобильных пресс-форм: абразивный износ, коррозия, термическая усталость и механическая деформация. Определите, какой из них доминирует в вашем инструменте, и вы узнаете, какое улучшение продлит жизнь больше всего.
Стеклянные волокна действуют как режущая среда при каждом выстреле, разрушая затворы, края сердцевины и линии разъема. Коррозия возникает, когда охлаждающая вода не подвергается очистке или когда огнестойкие смолы выделяют кислотные побочные продукты. Термическая усталость проявляется в виде микротрещин в углах после десятков тысяч циклов нагрева и охлаждения. Деформация возникает, когда усилие зажима или давление в полости превышает прочность тонких стальных профилей.
Износ линии пробора является первым измеримым признаком старения. Как только появляется заусенец, при каждом ремонте металл удаляется, а оставшийся срок службы формы сокращается с каждым проходом.
Выбирайте сталь и термическую обработку по долгу, а не по привычке
Выбор стали является наиболее важным решением для срока службы автомобильной пресс-формы: сопоставьте марку с содержанием наполнителя, объемом производства и требованиями к качеству поверхности, прежде чем проектировать систему охлаждения или покрытия.
Для деталей конструкций, отлитых из смолы, армированной стекловолокном, предварительно закаленная сталь — это кратчайший путь к преждевременному выходу из строя. Н13, закаленный до твердости 48-52 HRC, сохраняет режущие кромки и тонкие пластины сердечника неповрежденными в течение сотен тысяч циклов. Для глянцевых внутренних поверхностей нержавеющая сталь S136 обеспечивает устойчивость к коррозии и полируемость, что предотвращает износ и накопление разделительного состава.
| Марка стали | Твердость (HRC) | Совместимость со стекловолокном | Типичный срок службы | Обычное автомобильное использование |
| P20 | 28-32 | Низкий | 200 000–400 000 | Прототипы, мелкосерийные комплектации |
| 718H | 33-38 | Средний | 300 000–500 000 | Внутренняя отделка, дефлекторы HVAC |
| H13 | 44-52 | Высокий | 500 000–800 000 | Корпуса подушек безопасности, конструктивные кронштейны |
| S136 | 48-52 | Высокий | 500 000–1 000 000 | Высокий-gloss, transparent, corrosion-prone parts |
Большой структурный инструмент, такой как Пресс-форма для рамы приборной панели используется та же логика выбора материала: чем больше проецируемая площадь, тем выше нагрузка от давления в полости и тем хуже последствия для мягкой стали. Выбор материала также влияет на геометрию детали, как описано в нашей статье. Руководство по проектированию пресс-форм для салона автомобиля и выбору материалов .
 Оптовые поставщики литьевых форм для рамы приборной панели, Компания, Экспортер Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики пресс-форм для литья рамок приборной панели, компания, экспортер, эта линейка продуктов ... Посмотреть продукт →
Содержание стекловолокна более 30 %, никогда не используйте производственный инструмент с твердостью ниже 45 HRC в зонах износа.
Применяйте обработку поверхности в местах концентрации износа
Азотирование и PVD-покрытия повышают твердость поверхности до эквивалента 70-90 HRC и могут удвоить срок службы полостей абразивных автомобильных смол.
Азотирование образует твердый диффузионный корпус без изменения размеров, что делает его идеальным для штифтов и направляющих. Покрытия PVD создают тонкий керамический слой с низким коэффициентом трения, который снижает как износ, так и силу выталкивания. Хромирование остается практичным вариантом для поверхностей, подверженных коррозии. Наиболее экономичный подход является выборочным: обработайте область литника, линию разъема и быстроизнашиваемые поверхности сердечника, а остальную часть инструмента оставьте необработанной.
Такие компоненты, как Форма опорного кронштейна для крепления подушки безопасности работать в стеклонаполненном PA66, где сердечники и затворы с покрытием сохраняют критические размеры гораздо дольше, чем голая сталь при той же твердости.
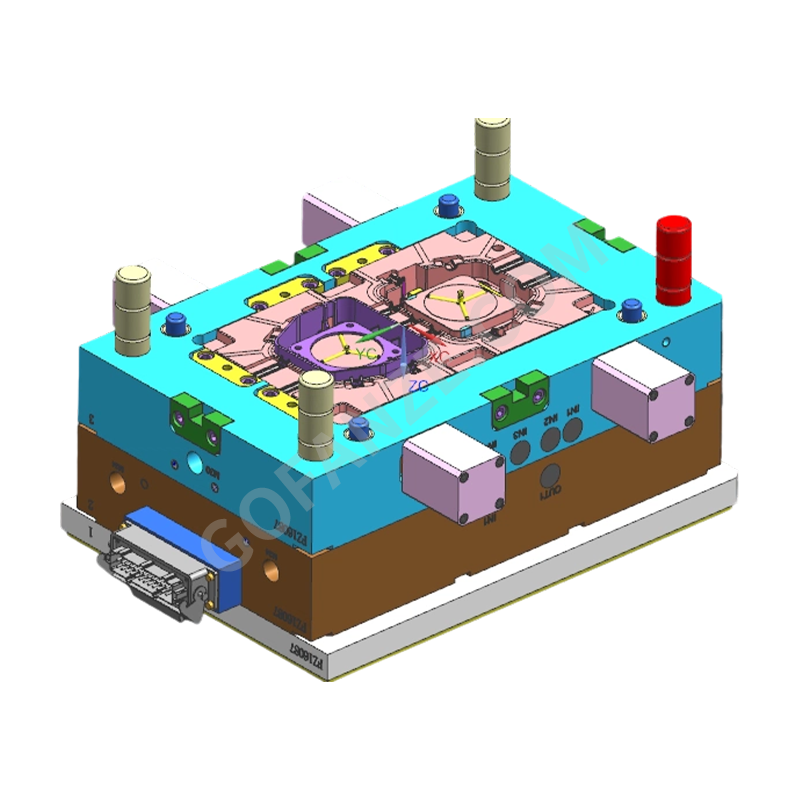 Оптовые автомобильные пластиковые подушки безопасности Монтаж и опорный кронштейн литьевой формы Su Fanze T&M (Jiashan) Co., Ltd. - это оптовая продажа автомобильных пластиковых подушек безопасности в Китае, монтаж и поддержка кронштейнов для литья под давлением, поставщики, компания, ... Посмотреть продукт →
Проектирование охлаждения для равномерной тепловой нагрузки
Сбалансированный контур охлаждения обеспечивает долговечность пресс-формы: поддержание изменения температуры поверхности полости на уровне менее 10 градусов Цельсия предотвращает тепловую усталость и замедляет рост трещин.
Термическая усталость начинается там, где колебания температуры поверхности самые большие, обычно у литника, острых углов и вокруг глубоких вставок стержня. Конформные каналы охлаждения, повторяющие контур полости, равномерно отводят тепло и уменьшают количество горячих точек. Добавьте охлаждение возле линии разъема и вокруг гильз эжектора; каждая неровная зона становится зародышем будущей трещины.
Хорошо охлаждаемая полость также сокращает время цикла, что меняет математический расчет окупаемости: одна и та же форма производит больше деталей в месяц и служит дольше. Таким образом, проектирование системы охлаждения является частью бюджета срока службы, а не отдельной темой.
Проектирование детали и пресс-формы с учетом технологических нагрузок
Вентиляция, тяга, баланс толщины стенок и положение ворот определяют остаточное напряжение и нагрузку на форму; конструкция детали, противодействующая этому процессу, сокращает срок службы инструмента.
Острые углы концентрируют механические и термические нагрузки. Недостаточная тяга увеличивает силу выталкивания и тянет деталь по поверхности полости. Плохая вентиляция удерживает газ, который поджигает сталь и вызывает локальный перегрев в конце заполнения. Это не косметические детали: они определяют, какую нагрузку воспринимает форма при каждом выстреле. Геометрия трима и кронштейна — это то место, где взаимодействие проявляется больше всего, например, в пресс-форма для кронштейна переключения передач , где переходы стенок и глубина сердцевины контролируют как качество детали, так и износ инструмента.
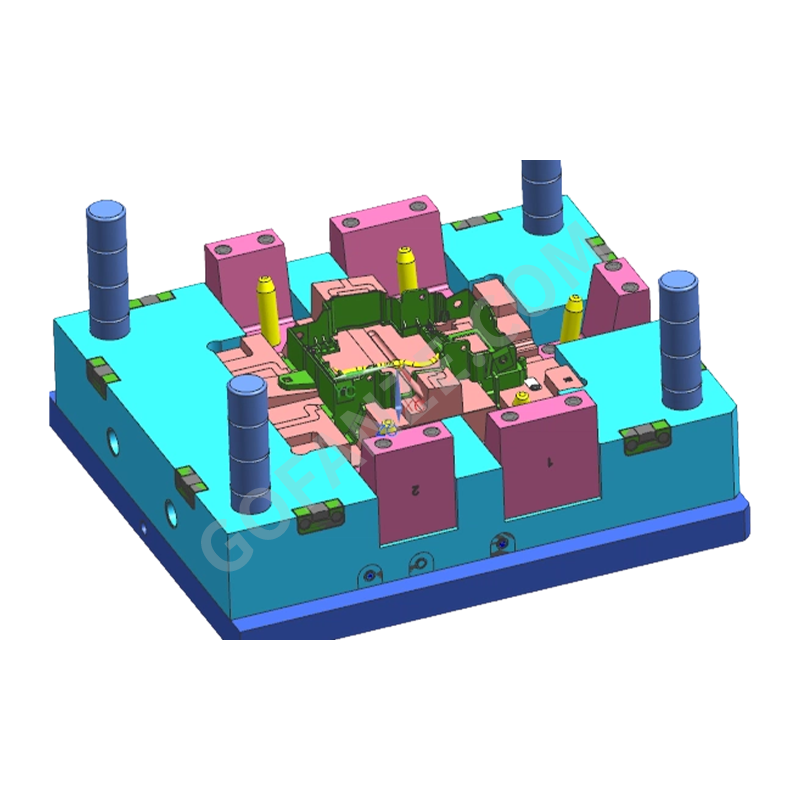 Оптовые поставщики литьевых форм для кронштейнов переключения передач, Компания, Экспортер Fanze T&M (Jiashan) Co., Ltd. - это китайские оптовые поставщики литьевых форм для кронштейнов переключения передач, компания, экспортер. Этот продукт подпадает под... Посмотреть продукт →
Решения на этапе проектирования
- Большие углы уклона на каждой вертикальной стене.
- Равномерная толщина стенок для балансировки потока и упаковки
- Закругленные внутренние углы вместо резких переходов
- Адекватная вентиляция на конечных точках фронта потока
Решения на этапе производства
- Тоннаж зажима соответствует проектируемой площади, а не размеру машины.
- Давление удержания снижено до минимума, обеспечивающего допуск
- Время цикла стабилизировано, чтобы избежать термического удара
- Установлен и зарегистрирован контроль температуры пресс-формы, а не угадан
Запускайте профилактическое обслуживание, а не восстановление после сбоя
Профилактическое обслуживание — самая дешевая инвестиция в течение срока службы: большинство производителей автомобилей планируют проверки состояния каждые 50 000–100 000 циклов.
Цель состоит в том, чтобы вмешаться до того, как появится вспышка, прилипание или деградация поверхности. Отслеживайте циклы обработки каждой полости, очищайте вентиляционные отверстия до образования нагара, измеряйте критические размеры по оригинальным записям и наносите повторное покрытие на зоны износа, прежде чем они изнашиваются. Документированная история ремонта превращает каждое событие технического обслуживания в данные для следующей конструкции инструмента.
Та же логика применима и к инструментам с высокой кавитацией, где одна поврежденная полость останавливает всю форму. Факторы долговечности форм для жгутов проводов показать, как подсчет полостей и планирование технического обслуживания меняют уравнение жизни на практике.
Часто задаваемые вопросы
Сколько снимков выдерживает автомобильная литьевая форма?
Хорошо спроектированная автомобильная пресс-форма из закаленной стали, сбалансированного охлаждения и профилактического обслуживания обычно выдерживает от 500 000 до 1 000 000 циклов. Срок службы формы зависит от содержания смолы, давления в полости и дисциплины обслуживания, а не от возраста формы.
Какая сталь лучше всего подходит для автомобильных литьевых форм?
Для деталей конструкций, отлитых из смолы, армированной стекловолокном, H13 при твердости 48–52 HRC является сильным базовым уровнем. Для глянцевых или подверженных коррозии внутренних деталей лучше подходит нержавеющая сталь S136. P20 приемлем только для прототипов и очень небольших объемов.
Почему автомобильные формы выходят из строя возле ворот?
В зоне ворот наблюдается максимальное напряжение сдвига и наибольшие колебания температуры при каждом выстреле. Там в первую очередь появляются эрозионные и термоусталостные трещины, если ворота не закалены, не покрыты и не охлаждены близко к поверхности.
Как часто следует проводить техническое обслуживание автомобильной пресс-формы?
Большинство производителей автомобилей проводят профилактическое обслуживание по состоянию каждые 50 000–100 000 циклов. Каждая остановка должна включать очистку, измерение размеров, проверку вентиляционных отверстий и повторное покрытие зон износа до появления дефектов.
Категории
- Новости компании(2)
- Новости отрасли(20)
Категория продукта
-
Компоненты и детали принтера
-
Двухцветный пластиковый компонент и инструмент
-
Пластиковые многоходовые соединители
-
Литая пластиковая деталь с резьбой
-
Детали для инъекций бытовой техники
-
Пресс-форма для литья корпуса робота
-
Высокоглянцевая прозрачная пресс-форма для ПК
-
Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
-
Пластиковая литьевая форма для зарядки EV
-
Автомобильный жгут проводов
-
Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
Связанный тег
-
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
precision automotive connector Plastic injection mold Parts
wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts


- Пресс-форма для литья под давлением пластиковых деталей салона автомобиля
- Автомобильный жгут проводов
- Пластиковая литьевая форма для зарядки EV
- Пластиковые формы для литья под давлением обтекателей и кузовов мотоциклов
- Высокоглянцевая прозрачная пресс-форма для ПК
- Пресс-форма для литья корпуса робота
- Детали для инъекций бытовой техники
- Литая пластиковая деталь с резьбой
- Пластиковые многоходовые соединители
- Двухцветный пластиковый компонент и инструмент
- Компоненты и детали принтера

